Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-12 Origen:Sitio
Incorporar la producción interna de masterbatch de relleno es una evolución estratégica para los convertidores de plástico. Al combinar carbonato de calcio (CaCO3), talco o sulfato de bario (BaSO4) directamente en resinas portadoras como PE, PP o PS, los fabricantes pueden reducir los costos de materiales, controlar la calidad de la formulación y generar nuevas fuentes de ingresos B2B.
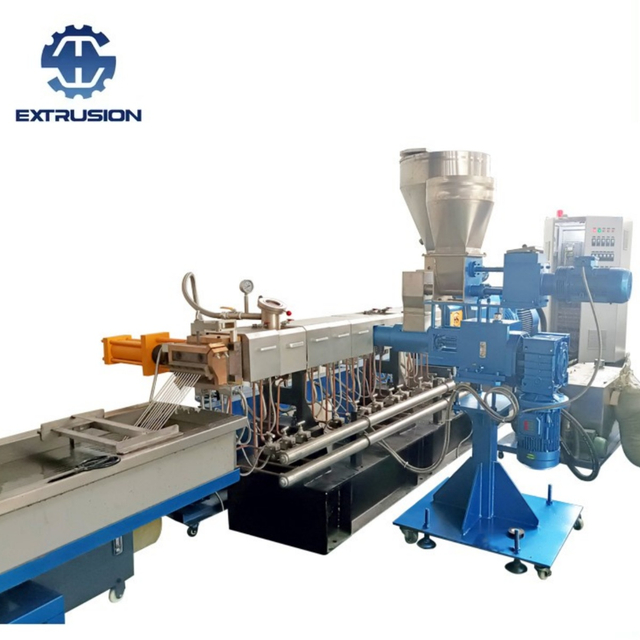
Sin embargo, la composición de formulaciones con alto contenido de relleno es fundamentalmente diferente del moldeo posterior o del soplado de película. Operar una extrusora de doble tornillo para masterbatch de relleno requiere equilibrar una alta ingesta de polvo, una dispersión agresiva, una desvolatilización intensa y opciones de peletización especializadas.

Saber que un masterbatch objetivo requiere entre un 70% y un 80% de carbonato de calcio es sólo el punto de partida. Las características físicas de la carga determinan su comportamiento en el interior de la barrica:
Tamaño de partícula y revestimiento de superficie: El carbonato de calcio fino recubierto de ácido esteárico fluye de manera diferente y requiere diferentes perfiles de corte que los polvos minerales gruesos sin recubrimiento.
Resina portadora MFI: El índice de flujo de fusión (MFI) de la resina portadora (como LLDPE o PP) debe seleccionarse para recubrir polvos de alta superficie sin disminuir la resistencia final de la fusión.
Paquete humectante y dispersante: Es obligatoria la carga adecuada de cera de PE, agentes de acoplamiento o estearatos. Una dispersión insuficiente produce aglomerados, obstrucción de la malla filtrante y poros en las películas sopladas.
La extrusión de polvos ligeros y micronizados crea graves cuellos de botella en la entrada volumétrica en la garganta de alimentación principal.
Tecnología de alimentación lateral: No se pueden descargar altos niveles de relleno en la garganta de alimentación principal junto con los gránulos de polímero. El portador de polímero se funde primero en las zonas del cilindro primario y el polvo mineral se inyecta aguas abajo a través de un alimentador lateral de alto torque en el polímero fundido.
Diseño del elemento de tornillo: El perfil de tornillo debe contar con elementos de transporte especializados debajo del alimentador lateral, seguidos de bloques de amasado anchos y discos de mezcla diseñados para una mezcla distributiva y dispersiva de alta tensión sin degradar el portador de polímero.
Un error común entre los nuevos operadores de compuestos es esperar que una sola línea de compuestos con alto contenido de relleno funcione todo de manera eficiente, desde un 15 % de compuestos de modificación ligeros hasta un 85 % de masterbatches de relleno pesado.
Si bien las extrusoras co-rotativas ofrecen una amplia flexibilidad, los extremos de esta gama exigen diferentes configuraciones mecánicas:
80%+ Filler Masterbatch: Requiere alimentadores laterales especializados, desgasificación al vacío agresiva para evacuar el aire atrapado en los polvos y peletizadores de cara de matriz enfriados por aire o con anillo de agua de alta resistencia.
Compuestos directos/de bajo contenido de relleno: requieren alimentación gravimétrica estándar y líneas de peletización de hebras tradicionales para maximizar el rendimiento.
Intentar utilizar ambos extremos en una línea no optimizada da como resultado una limitación del rendimiento, una peletización deficiente o un desgaste prematuro del equipo.
Para configurar una máquina mezcladora de carbonato de calcio eficiente , se deben especificar cuatro subsistemas integrados juntos:
El procesamiento de altas cargas de relleno requiere un par elevado a velocidades de tornillo moderadas para mantener bajas temperaturas de fusión y evitar la degradación térmica de los aditivos. Las extrusoras de doble tornillo co-rotativo con relaciones L/D de 40:1 a 48:1 proporcionan la longitud de cilindro necesaria para fusión, alimentación lateral, dispersión y desgasificación al vacío profundo.
La alimentación de polvos minerales livianos requiere alimentadores gravimétricos de pérdida de peso combinados con alimentadores forzados verticales o tornillos de desaireación para eliminar el aire atrapado antes de que el polvo ingrese al cilindro del extrusor.
Los polvos microizados introducen volúmenes significativos de aire atrapado y humedad superficial en la masa fundida. Las zonas de ventilación al vacío de alta capacidad ubicadas aguas abajo de la sección de mezcla son esenciales para evacuar los gases, evitando huecos y gránulos porosos.
La selección del método de peletización correcto depende en gran medida del contenido de relleno y de la matriz de resina:
Granulación de cara de matriz con anillo de agua: Ideal para masterbatches de PE/PP con alto contenido de relleno (hasta 80 % de CaCO3). Las hebras termofusibles salen de la cara de la matriz, se cortan inmediatamente mediante cuchillas giratorias y se enfrían mediante un anillo de agua a lo largo de la pared de la carcasa.
Granulación de la cara del troquel enfriada por aire: Preferida para formulaciones de relleno ultra alto o sensibles al agua donde se debe evitar por completo el contacto con la humedad.
Peletización submarina: diseñada para líneas de producción industriales de alta capacidad que requieren pellets perfectamente esféricos y una producción continua las 24 horas, los 7 días de la semana.
La transición del procesamiento de plástico a la producción interna de masterbatch requiere ir más allá del conocimiento estándar de extrusión. Al asociarse con un fabricante de equipos experimentado, los convertidores pueden adaptar correctamente las geometrías de los tornillos, los sistemas de alimentación lateral y los métodos de peletización a sus objetivos de producción específicos.

Para evaluar sus requisitos de formulación o configurar una línea de producción de peletización de plástico personalizada , comuníquese con los especialistas en ingeniería de Nanjing Haisi Extrusion Machinery..