Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-14 Origen:Sitio
El control de la temperatura es la base absoluta de cualquier proceso de extrusión estable. Para los operadores que manejan una máquina peletizadora de plástico, dominar el delicado equilibrio entre calentamiento y enfriamiento es la diferencia entre un lote de alto rendimiento y material de desecho severamente degradado.
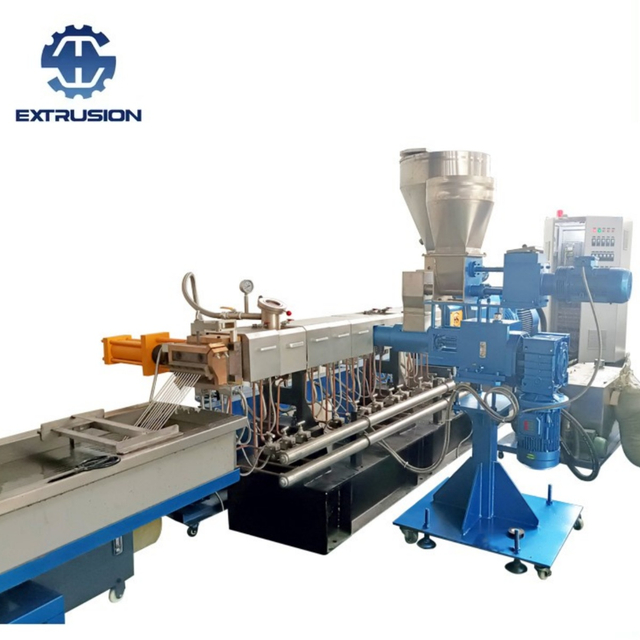
En una extrusora de compuestos de doble tornillo, la energía térmica proviene de dos fuentes distintas. La primera es la energía térmica externa proporcionada por bandas calentadoras eléctricas enrolladas alrededor del cañón. El segundo, y a menudo más crítico, es el calor de corte interno generado por el intenso movimiento de fricción del polímero contra los tornillos giratorios y las paredes del cilindro.
La proporción de estas dos fuentes de calor cambia drásticamente en las diferentes zonas de procesamiento. En la zona de alimentación, la fricción es mínima, por lo que el proceso depende en gran medida de calentadores externos. Sin embargo, en la zona de homogeneización de una extrusora de doble tornillo co-rotativo, el intenso cizallamiento mecánico a menudo genera un calor de fricción excesivo. En esta etapa, la calefacción externa se apaga por completo y se requiere un enfriamiento agresivo para evitar la degradación del material.
Mantener un equilibrio térmico estricto es el objetivo final de los equipos de composición de polímeros de alto rendimiento. El sistema debe equilibrar continuamente la energía necesaria para la plastificación frente a las inevitables pérdidas de calor y los picos de cizallamiento, garantizando un flujo de fusión estable y una calidad uniforme de los pellets.

Las extrusoras suelen utilizar tres métodos de calentamiento: líquido, vapor y calentamiento eléctrico. Hoy en día, la calefacción eléctrica es el estándar indiscutible de la industria. Es muy eficiente, preciso y generalmente se divide en calentamiento por resistencia eléctrica (bandas calefactoras) y calentamiento por inducción. El calentamiento con vapor está en gran medida obsoleto en el procesamiento moderno de plásticos y se limita principalmente a extrusoras de caucho más antiguas.
Durante el compuesto, la rotación del tornillo genera frecuentemente más calor por fricción del que el polímero realmente necesita. Si este exceso de calor no se elimina inmediatamente, los plásticos sensibles al calor se degradarán, decolorarán o quemarán. Por ello, las barricas modernas están equipadas con robustos sistemas de refrigeración.
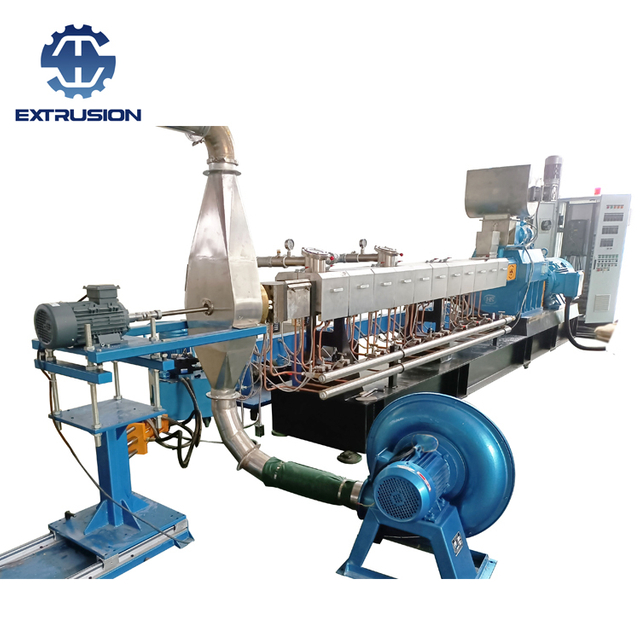
El enfriamiento por aire utiliza ventiladores de alta velocidad montados directamente debajo o al lado de las zonas del barril.
Ventajas: Proporciona un perfil de enfriamiento suave, uniforme y limpio. Elimina el riesgo de un rápido 'enfriamiento' (choque térmico) del polímero fundido.
Desventajas: Los ventiladores requieren un volumen espacial significativo y pueden ser ruidosos si no están adecuadamente equilibrados.
Aplicación: Generalmente se prefiere para extrusoras de tamaño pequeño a mediano o para procesos que requieren ajustes de temperatura muy delicados.
El enfriamiento por agua hace circular el fluido a través de canales perforados con precisión dentro de la pared del barril (o mediante tubos de cobre envueltos).
Ventajas: Ofrece una extracción de calor rápida y agresiva. Es muy compacto y rentable.
Desventajas: Puede provocar fácilmente un enfriamiento repentino, lo que altera el flujo estable del plástico. Además, el agua dura generará rápidamente incrustaciones, obstruyendo los canales y provocando corrosión.
Aplicación: Perfecto para extrusoras grandes que generan calor de corte masivo. Nota crucial: un sistema de refrigeración por agua adecuado nunca debe utilizar agua del grifo sin tratar; debe utilizar agua blanda desoxigenada y tratada químicamente dentro de un sistema de circuito cerrado.
La refrigeración del tornillo tiene dos propósitos de ingeniería muy específicos:
Maximizar la velocidad de transporte de sólidos: según la teoría del transporte de sólidos, el rendimiento depende del diferencial de fricción: se desea una fricción máxima entre el material y el cilindro y una fricción mínima entre el material y el tornillo. Debido a que los coeficientes de fricción del polímero cambian con la temperatura, enfriar estratégicamente el eje del tornillo en la zona de alimentación reduce la fricción entre el material y el tornillo, lo que mejora drásticamente la eficiencia del transporte hacia adelante.
Control de la calidad del pellet: Bombear agua de refrigeración más profundamente en la sección de homogeneización del tornillo puede mejorar la calidad de la plastificación. Sin embargo, también reduce la producción. El enfriamiento excesivo del tornillo hace que el polímero más cercano al metal se vuelva altamente viscoso y se pegue, lo que reduce efectivamente la profundidad activa de las aletas del tornillo. Los operadores deben tener cuidado: si la temperatura del agua de retorno es demasiado baja en materiales de alta viscosidad, la inmensa resistencia al torque puede literalmente romper el eje del tornillo.
La temperatura de la garganta de alimentación debe permanecer fría en todo momento. Si esta área se sobrecalienta, los gránulos o polvos de plástico entrantes se derretirán prematuramente y se pegarán, creando un "puente" o "arco" que bloquea completamente la entrada de material al tornillo.
Además, una camisa de refrigeración por agua dedicada alrededor de la garganta de alimentación actúa como barrera térmica. Evita que el intenso calor del cilindro retroceda hacia los cojinetes de empuje y la caja de cambios, lo que garantiza que los componentes mecánicos del accionamiento funcionen dentro de límites térmicos seguros.

Al comprender las distintas ventajas de estos sistemas de refrigeración, los ingenieros de plantas pueden optimizar sus perfiles térmicos para lograr la máxima eficiencia. Si necesita orientación técnica sobre cómo configurar el sistema de control de temperatura ideal para su formulación específica, el equipo de ingeniería de Nanjing Haisi Extrusion está listo para brindarle soluciones de maquinaria personalizadas.