Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio
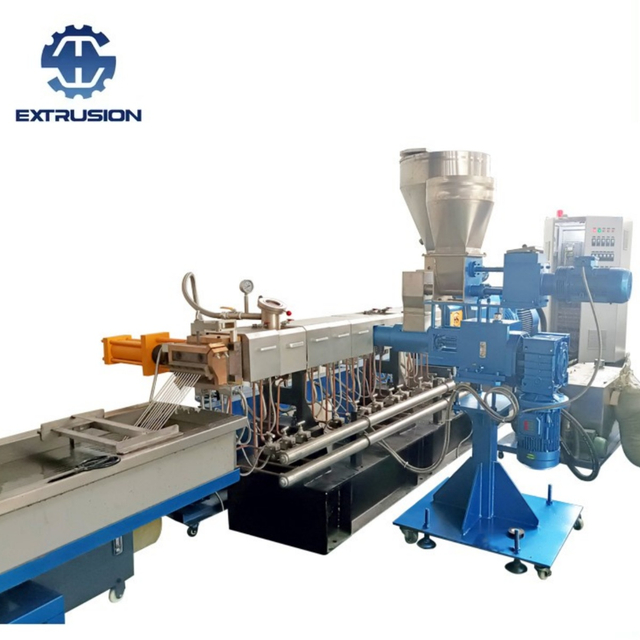
En muchas líneas de composición avanzadas, la mezcla primaria se realiza mediante una extrusora de doble tornillo co-rotativo de alto par o un mezclador continuo. Una vez compuesto, el polímero fundido cae por gravedad a una extrusora secundaria de un solo tornillo, cuya única responsabilidad operativa es presurizar y empujar el material a través de la cara de la matriz de peletización.
Por diseño, la velocidad general de la línea está dictada por el sistema de alimentación aguas arriba y el rendimiento del doble tornillo. La máquina de un solo tornillo situada detrás se encarga estrictamente del bombeo de presión; nunca debería convertirse en el cuello de botella del rendimiento de la línea. Sin embargo, en muchas fábricas, la unidad de descarga de un solo tornillo se convierte precisamente en el "punto de estrangulamiento" que estrangula la productividad general de la planta.

Considere una línea de composición industrial con una extrusora de un solo tornillo de 15 pulgadas ubicada aguas abajo. La sección de medición se construyó originalmente con una profundidad de canal de 1,73 pulgadas.
Bajo carga operativa, los resultados se vieron severamente limitados:
Rendimiento: Limitado a un máximo de 3280 lbs/hora.
Velocidad del tornillo: 15 RPM.
Temperatura de descarga: 184°C (363°F).
Si bien 184 °C puede no parecer extremo para resinas estándar, esta línea específica procesaba polietileno retardante de llama, una formulación en la que los aditivos retardantes de llama comienzan la degradación térmica a temperaturas superiores a 180 °C. La producción se estaba estancando, las temperaturas de descarga se disparaban y la calidad del producto se estaba comprometiendo activamente.
La misión principal de una extrusora de descarga de un solo tornillo es bombear polímero contra un gradiente de presión positiva alto, llevando el material desde una presión de alimentación cercana a cero hasta una presión extrema en el cabezal de troquel.
La capacidad de la máquina para mantener un suministro volumétrico alto mientras genera presión depende de tres variables: profundidad del canal de medición, gradiente de presión y viscosidad del fundido. Entre ellos, la profundidad del canal de medición es, con diferencia, el más crítico.
La dinámica de fluidos establece una ley de ingeniería definitiva para las bombas de un solo tornillo: el caudal de bombeo específico (rendimiento por RPM) es directamente proporcional al cubo de la profundidad del canal de dosificación.
¿Qué significa esto en términos prácticos de fábrica? Si reduce la profundidad del canal desde un valor excesivamente alto hacia una línea de base óptima, la tasa específica se reduce de manera predecible. Sin embargo, si la profundidad del canal excede el umbral termodinámico óptimo, la tasa específica cae drásticamente. ¿Por qué? Porque un canal demasiado profundo crea bucles de recirculación interna; el tornillo gira, pero la masa fundida se desliza y no avanza de manera eficiente. En pocas palabras, los canales que son demasiado poco profundos restringen el flujo, pero los canales que son demasiado profundos destruyen la eficiencia del bombeo y generan calor cortante destructivo.
Al reconocer el defecto mecánico, los ingenieros rediseñaron el perfil de un solo tornillo, reduciendo la profundidad del canal de medición de 1,73 pulgadas a 1,18 pulgadas (cambiando la relación profundidad-diámetro del 11,8% a un magro 7,8%), al mismo tiempo que aumentaron el avance del tornillo de 1,0D a 1,2D.
La transformación de los datos posterior a la optimización fue notable:
Rendimiento: Aumentó de 3280 libras/hora a 8500 libras/hora.
Velocidad del tornillo: Se mantuvo casi idéntica a 15,5 RPM.
Tasa de bombeo específica: triplicada de 219 lbs/h/RPM a 548 lbs/h/RPM (un multiplicador de eficiencia de 2,5x).
Temperatura de descarga: disminuyó de 184 °C a 174 °C, deteniendo por completo la degradación térmica de los aditivos retardantes de llama.
Basado en décadas de datos compuestos, dos principios fundamentales gobiernan el diseño de un solo tornillo de alta eficiencia:
La profundidad óptima del canal depende de la viscosidad del fundido, la longitud de medición axial y la presión requerida del troquel. Sin embargo, un tornillo de 15 pulgadas de diámetro con una profundidad de 1,73 pulgadas (11,8%) está fundamentalmente sobrediseñado y es demasiado profundo. Mantener la profundidad de dosificación estrictamente entre el 6% y el 8% del diámetro exterior garantiza la máxima eficiencia de bombeo.
Extender el cable de 1,0 veces el diámetro a 1,2 veces aumenta el ángulo de la hélice y el desplazamiento volumétrico sin aumentar la profundidad del canal, lo que proporciona una mayor capacidad de bombeo por rotación.
La optimización de un perfil de un solo tornillo para aumentar la producción volumétrica exige un par de torsión significativamente mayor del motor de accionamiento. Si el motor existente carece de la capacidad de torsión para manejar un tornillo menos profundo y de alta capacidad, se detendrá. Antes de modificar la geometría de su tornillo, verifique siempre que su sistema de transmisión y caja de cambios puedan soportar los mayores requisitos de carga.
Cuando una extrusora de un solo tornillo comienza a quedarse atrás de una extrusora de compuestos de doble tornillo de alto rendimiento, el equipo rara vez se rompe: la geometría interna simplemente no coincide con la dinámica de fluidos del polímero.

La profundidad excesiva del canal destruye la eficiencia del bombeo y eleva las temperaturas a niveles peligrosos. La próxima vez que su línea sufra baja producción y altas temperaturas de descarga, inspeccione la profundidad del canal de un solo tornillo. La optimización del perfil de su tornillo a menudo genera enormes ganancias de capacidad a una fracción del costo de reemplazar toda su máquina peletizadora de plástico o su equipo de composición de polímeros posterior.