Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-15 Origen:Sitio
La unidad de peletización submarina es la puerta final donde la resina fundida se transforma en gránulos de plástico uniformes. La interacción mecánica entre las cuchillas del cortador y la placa de matriz opera según un principio de corte de tijera: las cuchillas giratorias de alta velocidad se desplazan firmemente contra la placa de matriz estacionaria de múltiples orificios, cortando hebras de polímero extruido miles de veces por minuto.
Cuando la presión directa se calibra inicialmente, el proceso se ejecuta sin problemas. Sin embargo, a medida que aumenta la carga de producción o fluctúa el índice de flujo de fusión de la resina (MFI), el eje del cortador comienza a retroceder. Inmediatamente aparecen colas fibrosas, bolitas adheridas y restos de gran tamaño.
Simplemente aumentar la presión de avance hacia adelante fuerza a las cuchillas con fuerza contra la cara del troquel, lo que detiene la formación de residuos pero acelera drásticamente el desgaste del metal tanto en las cuchillas como en la placa del troquel.

Durante la operación, el polímero fundido que sale de los orificios de la matriz ejerce un empuje continuo hacia afuera contra las cuchillas del cortador. Fundamentalmente, esta fuerza exterior nunca es constante:
El aumento de la carga de producción aumenta la presión de fusión hacia afuera.
Las fluctuaciones en el índice de flujo de fusión (MFI) de la resina alteran la resistencia viscosa contra las palas.
Los cambios de temperatura del barril impactan instantáneamente el retroceso del material fundido.
Los sistemas de presión directa estándar suministran una fuerza hidráulica estática que no puede adaptarse dinámicamente a estas variables. Cuando el retroceso de la masa fundida excede la presión estática hacia adelante, el eje del cortador se empuja físicamente hacia atrás, creando un microespacio entre las cuchillas y la placa de matriz. Este espacio libre permite que la resina fundida se estire en lugar de cortarse limpiamente, lo que da como resultado gránulos arrastrados.
Debido a que la fuerza de avance hacia adelante es fija, los ingenieros deben introducir una fuerza opuesta ajustable para lograr el equilibrio dinámico. Al aplicar una fuerza de tracción controlada directamente contra la fuerza de avance, el eje del cortador permanece firmemente estabilizado contra la placa de matriz sin una fricción de contacto excesiva.
Esta contrafuerza estabilizadora la proporciona un sistema de equilibrio de retracción del cortador.
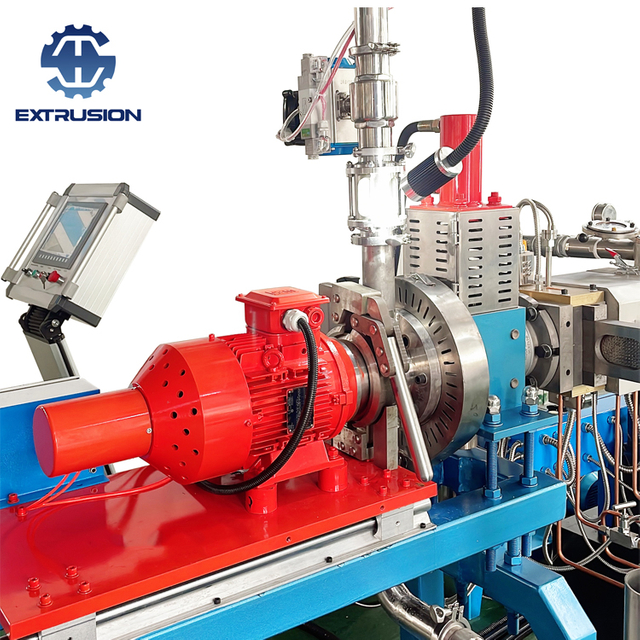
Montados a ambos lados de la carcasa del peletizador, los cilindros de retracción reciben aire de instrumentos limpio (aprox. 0,2 MPa) como fuente de energía. Se instala un transmisor de presión diferencial con salida de señal remota a lo largo de las líneas hidráulicas de avance y retracción para monitorear los deltas de presión en tiempo real.
Cilindros de retracción dobles: Instale dos unidades de retracción simétricamente en el marco del peletizador, combinadas con un patín de control de equilibrio hidráulico inferior.
Instrumentación: Conecte el aire de instrumentos para impulsar los cilindros de pistón hidráulico de aceite y aire. Instale un transmisor de presión diferencial que conecte los circuitos hidráulicos de avance y retracción.
Integración de control: Enrute las señales de presión de avance, presión de retracción y presión diferencial al gabinete principal del PLC. Configure válvulas de control neumáticas para modular dinámicamente la relación de presión.
El aire de instrumentos filtrado (0,2 MPa) impulsa el pistón del cilindro neumático-hidráulico, transfiriendo aceite hidráulico a las unidades de retracción a través de ajustadores de amortiguación. Cuando el fluido hidráulico ingresa al conjunto de retracción, los resortes de alta resistencia aplican una fuerza de tracción precisa opuesta al movimiento hacia adelante del eje.
Los operadores de la sala de control monitorean la lectura de presión diferencial (DP) y ajustan los puntos de ajuste de acuerdo con el índice de fusión, las temperaturas del barril y la carga de producción utilizando dos reglas fundamentales:
Aumenta la presión diferencial: El retroceso del material fundido contra el cortador ha disminuido, lo que hace que las cuchillas presionen demasiado contra la cara del troquel. Acción : Aumente la presión hidráulica de retracción para tirar ligeramente hacia atrás la cortadora y evitar un desgaste excesivo.
La presión diferencial disminuye: el retroceso del material fundido contra el cortador ha aumentado, empujando el eje de la cuchilla hacia afuera. Acción : Reducir la presión hidráulica de retracción, permitiendo que la presión de avance presione el cortador más cerca de la cara del troquel.
Si la presión diferencial aumenta o cae repentinamente más allá de los umbrales de seguridad, los enclavamientos automáticos activan un cierre de emergencia de la línea, evitando que la cuchilla se enrolle o se dañe catastróficamente la placa de matriz.
Actualizar su máquina peletizadora de plástico con un sistema de equilibrio de retracción del cortador reduce drásticamente el tiempo de inactividad no planificado, produce gránulos limpios y sin colas y extiende la vida útil tanto de las cuchillas del cortador como de las placas de troquel.

Para consultas técnicas sobre la optimización de los peletizadores submarinos o la configuración de una extrusora de doble tornillo co-rotativo de alto rendimiento, comuníquese con el equipo de ingeniería de Nanjing Haisi Extrusion.