Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-22 Origen:Sitio
Cuando la producción se niega a aumentar a pesar de aumentar las RPM del tornillo, la maquinaria no necesariamente está fallando: simplemente ha encontrado una condición límite física. Operar una extrusora industrial de doble tornillo requiere gestionar una compleja interacción de límites mecánicos, restricciones volumétricas y umbrales térmicos.
Si un solo factor se convierte en un cuello de botella, la productividad general de la planta se estanca. A continuación se presentan las 7 "duellas cortas" críticas que restringen el rendimiento en un sistema de peletización de polímeros y cómo resolverlas en la fábrica.

El motor de accionamiento proporciona la fuerza de rotación necesaria para bombear el polímero fundido a través del troquel de extrusión. Si la potencia del motor es insuficiente, el tornillo se detiene, limitando la producción. El límite de par máximo lo dicta el eje impulsor: sus dimensiones de sección transversal, resistencia metalúrgica y arquitectura estriada se fijan en fábrica.
Cómo diagnosticar: Cuando se procesan formulaciones de polietileno de alta densidad (HDPE) o polipropileno (PP) donde el rendimiento se niega a aumentar, la limitación del torque es el principal sospechoso.
Soluciones de ingeniería: Retire los bloques de amasado seleccionados para reducir la resistencia al corte mecánico o aumente los puntos de ajuste de temperatura del cilindro para reducir la viscosidad del fundido, aliviando la carga en el motor de accionamiento.
Las paletas de tornillo poseen una capacidad volumétrica finita. Una vez que el "volumen libre" interno está completamente saturado, no puede ingresar material adicional al cañón. El volumen libre está determinado principalmente por la relación entre el diámetro exterior y el interior (OD/ID), lo que significa que diferentes diseños de maquinaria pueden producir capacidades volumétricas muy diferentes a pesar de tener el mismo tamaño nominal de barril.
Cómo diagnosticar: El alimentador gravimétrico funciona normalmente, pero el material no se ingiere o la máquina mezcladora de masterbatch rechaza la alimentación entrante.
Soluciones de ingeniería: inspeccionar y optimizar el equipo de alimentación para garantizar un flujo fluido sin problemas; acortar la distancia entre el alimentador por pérdida de peso y la garganta del extrusor; utilice tolvas con deflectores o tornillos alimentadores laterales especializados para aumentar la fuerza de transporte positiva; y aplique ventilación asistida por vacío para evacuar el aire atrapado de la zona de alimentación.
Al producir masterbatches de color para películas o fibras, los pigmentos y aditivos deben lograr una dispersión microscópica dentro de la matriz polimérica. La mezcla dispersiva se basa en altas fuerzas de corte generadas por elementos de tornillo giratorios. Los discos de amasado anchos producen un flujo de extensión y de corte para la dispersión, mientras que los discos estrechos se centran en la mezcla distributiva.
Cómo diagnosticar: Color desigual del producto, aglomeración de aditivos o pruebas de propiedades físicas fallidas.
Soluciones de ingeniería: para aplicaciones críticas para la dispersión, el rendimiento a menudo se restringe intencionalmente. Optimice instalando elementos de amasado más anchos, reconfigurando el perfil del tornillo para aumentar la tensión de corte localizada o ajustando las velocidades de alimentación a RPM constantes para alterar el tiempo de residencia en la zona de mezcla.
Una ventaja importante de la tecnología de composición avanzada es la desvolatilización: extraer monómeros sin reaccionar, humedad y disolventes de la masa fundida del polímero. Si los niveles de vacío son inadecuados o los puertos de ventilación están mal diseñados, los volátiles atrapados restringirán el rendimiento.
Cómo diagnosticar: El material del puerto de ventilación parpadea, hay burbujas u olores atrapados en los gránulos finales o recuentos excesivos de volátiles residuales.
Soluciones de ingeniería: aumentar las RPM del tornillo para acelerar la renovación de la superficie fundida; reducir ligeramente el rendimiento para extender el tiempo de residencia del barril; y secuenciar correctamente los puertos de ventilación de vacío, respaldados por bombas de vacío de alta capacidad.
Durante el desarrollo de nuevos productos, la materia prima disponible suele ser limitada. En este escenario, la restricción no es la capacidad del equipo, sino la disponibilidad de materia prima.
Soluciones de ingeniería: utilice extrusoras de laboratorio de pequeña escala con un volumen libre mínimo y microalimentadores para ejecutar la validación del proceso con un consumo mínimo de polímero.
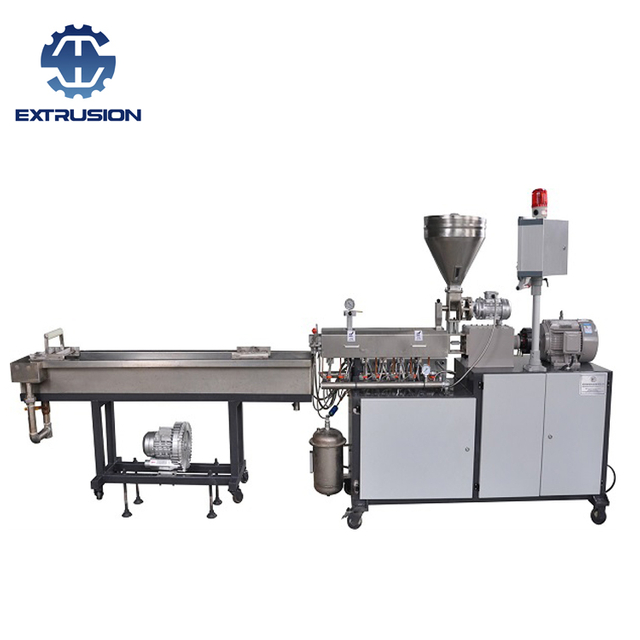
Una extrusora de compuestos no funciona al vacío. Es parte de una línea de producción integrada vinculada a sistemas de alimentación ascendentes, cambiadores de mallas descendentes, bombas de fusión, baños de enfriamiento y maquinaria de peletización. La tarifa general de línea se rige estrictamente por su eslabón más débil.
Cómo diagnosticar: Alimentadores inexactos, cambiadores de malla obstruidos, bombas de derretido retrasadas o peletizadores con dificultades que obligan a toda la línea a desacelerar.
Soluciones de ingeniería: Audite sistemáticamente la línea de procesamiento desde la entrada de materia prima hasta el empaque final: verifique los alimentadores, inspeccione la extrusora, evalúe el cabezal de troquel y verifique el desempeño del equipo auxiliar.
El tiempo de residencia del polímero en la sección de composición suele oscilar entre 15 segundos y más de un minuto. La exposición de polímeros sensibles a temperaturas elevadas durante demasiado tiempo desencadena la degradación térmica, lo que da como resultado una coloración oscura, escisión de la cadena molecular y formación de gel.
Cómo diagnosticar: Cambios de color inexplicables, caída de los índices de flujo de fusión o contaminación por gel y puntos negros.
Soluciones de ingeniería: Controlar el tiempo total de residencia para mantenerse dentro de la ventana de estabilidad térmica del material; comprender la cinética de degradación de su polímero específico; y evaluar los componentes posteriores (cambiadores de pantalla, bombas de engranajes y matrices) para evitar el sobrecalentamiento localizado.
Cuando una línea de peletización de plástico sufre un retraso en la producción, la causa principal rara vez es una máquina defectuosa: es un cuello de botella localizado. Al auditar sistemáticamente el torque, el volumen libre, la mezcla, la ventilación, la integración auxiliar y los límites térmicos, los gerentes de planta pueden identificar y eliminar sus duelas más cortas.

Para soporte técnico experto, diseños de perfiles de tornillo personalizados o una línea de compuestos de alto rendimiento, el equipo de ingeniería de Nanjing Haisi Extrusion Equipment está listo para optimizar el rendimiento operativo de su planta.