Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-24 Origen:Sitio
Intentar dar servicio a una extrusora de doble tornillo co-rotativo sin un Procedimiento Operativo Estándar (SOP) formalizado conduce inevitablemente a pasos omitidos, ejes desalineados y tolerancias mecánicas comprometidas. Esta guía describe los protocolos de ingeniería obligatorios para el mantenimiento seguro y preciso de los equipos.

Si bien los elementos de tornillo no dictan inherentemente un lado "izquierdo" o "derecho" antes del ensamblaje, establecer una orientación fija es fundamental para la capacitación estandarizada de la planta. Defina siempre los ejes izquierdo y derecho colocándose detrás del motor principal, de cara al cañón.
Marcado de orientación: Utilice un marcador permanente o un bolígrafo de grabado para etiquetar los ejes de los tornillos y los manguitos de acoplamiento como 'L' (izquierda) y 'R' (derecha).
Alineación de las estrías: Para engranar correctamente los tornillos, coloque la ranura estriada del eje izquierdo en la posición de las 12 en punto y la ranura estriada del eje derecho en la posición de las 3 en punto (15:00). Asegure los mandriles de sujeción y preajuste los ejes de salida de la caja de cambios para que coincidan con estas posiciones exactas del reloj. Este paso requiere de tres técnicos trabajando coordinadamente.
Equipo de elevación: utilice siempre un dispositivo de elevación con tornillo exclusivo (dos anillos semielípticos) junto al dispositivo de tracción frontal. Preinstale estas herramientas para garantizar que los ejes entren en el cañón sin ninguna desviación lateral. Para maquinaria pesada (90 mm y más), las herramientas de instalación hidráulica son obligatorias, lo que requiere la extracción temporal de los pasadores de posicionamiento del cañón.
Verificación de torsión: una vez instaladas, las cabezas de los tornillos deben bloquearse utilizando una llave dinamométrica calibrada de acuerdo con las especificaciones del plano del fabricante. Para acoplamientos roscados, asegure el conjunto con un bloque de madera o tubo de acero en el tornillo de bloqueo del acoplamiento. Para tensores hidráulicos, verifique el torque con la herramienta hidráulica antes del ensamblaje final.
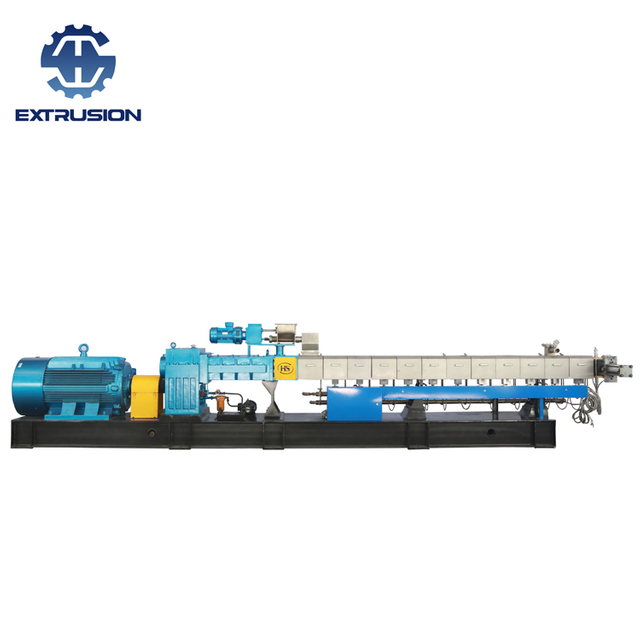
Antes de deslizar los ejes ensamblados en el cilindro de la máquina peletizadora de plástico , los operadores deben aplicar una capa generosa de aceite de silicona o lubricante de proceso sintético directamente sobre las superficies de los tornillos. Este paso crítico garantiza que la fase de arranque inicial opere con una lubricación adecuada, evitando por completo la fricción seca entre metales.
Purga de material: antes de apagarlo, purgue el barril usando un material de transición como PP, PE o aceite de limpieza especializado.
Protección del sensor: Retire inmediatamente todos los sensores de presión y temperatura de fusión que entren en contacto directo con el polímero.
Aflojamiento mecánico: si planea reconfigurar el perfil del tornillo, afloje la cabeza del tornillo media vuelta mientras el eje todavía está sujeto firmemente dentro del cilindro. Complete la extracción una vez que el eje se haya transportado de forma segura al bastidor de mantenimiento.
Limpieza de residuos rebeldes: utilice un raspador de cobre para limpiar los residuos de polímero de los orificios del cañón en forma de '8'. Si los tornillos están atascados con polímero frío, se deben volver a insertar en el cilindro y calentarlos hasta que se derritan antes de intentar limpiarlos.
Antes de iniciar la secuencia de desmontaje, el equipo de composición de polímeros debe purgarse completamente y los operadores deben ejecutar estrictamente los protocolos de seguridad eléctrica de bloqueo/etiquetado (LOTO).
La nivelación precisa evita el desgaste desigual de los cojinetes y daños a los engranajes. Los técnicos deben verificar los bloques de ajuste de la base (o pies niveladores) utilizando un nivel de maquinista de precisión. La tolerancia aceptable para la nivelación del equipo es estrictamente de 0,1 mm/m . Mida a través de estos cinco planos de referencia:
Las superficies mecanizadas horizontales y verticales en las esquinas de la caja de cambios (o la brida de montaje de la caja de cambios al primer barril).
La superficie interior de la garganta de alimentación (medida a lo largo de la dirección del flujo del proceso).
La superficie interior del puerto de ventilación de vacío.
La superficie superior de la sección del barril de descarga final.
La cara final mecanizada de la sección final del cañón.
La alineación de precisión entre el motor de accionamiento principal y la caja de cambios no es negociable para una extrusora de compuestos de doble tornillo de alto par , y se recomiendan encarecidamente las herramientas de alineación láser para cualquier máquina que supere los 52 mm de diámetro. La alineación debe realizarse en dos fases: una alineación inicial en frío antes del arranque, seguida de una verificación de alineación en caliente después de que la máquina haya alcanzado la temperatura de funcionamiento y haya funcionado durante 24 horas.
Secuencia de ajuste: ajuste primero el eje horizontal (izquierda/derecha), seguido por el eje vertical (arriba/abajo).
Compensación de Expansión Térmica: Anticipar la compresión de los soportes del motor. Coloque el motor aproximadamente entre 0,02 y 0,04 mm por encima de cero para tener en cuenta el asentamiento estructural una vez que los pernos estén completamente apretados.
Consideraciones sobre el embrague: si la máquina utiliza un embrague neumático, asegúrese de que se suministre aire comprimido al sistema antes de intentar la alineación con láser. Finalmente, marque las posiciones finales de los pernos en la base del motor con un lápiz de pintura para identificar fácilmente cualquier cambio inducido por vibración durante futuras inspecciones.
Para evitar el agarrotamiento térmico, los técnicos deben aplicar un compuesto antiagarrotamiento de disulfuro de molibdeno (MoS2) a todas las roscas críticas de alta temperatura, incluidas:
Pernos de conexión barril a barril y barril a matriz.
Puertos de vacío, insertos de alimentación lateral y tapones de barril.
Juntas de cobre en los puertos de escape y sellos de vacío.
Roscas de cabeza de tornillo y manguitos de acoplamiento.
Roscas del filtro en Y en las líneas de servicios públicos.
Una fijación adecuada requiere un enfoque térmico de dos pasos. Todas las bandas del calentador de barril deben apretarse en su estado frío y luego volver a apretarse una vez que la máquina alcance la temperatura de procesamiento establecida. Los pernos del cabezal de matriz, la placa de matriz y la brida del cilindro se deben apretar en una secuencia cruzada específica. Regla crucial: El apriete del cabezal de roscar, las secciones del cilindro y las cabezas de los tornillos debe realizarse exclusivamente con una llave dinamométrica calibrada.

Al cumplir con estos rigurosos estándares mecánicos, los gerentes de planta pueden extender significativamente la vida útil de sus líneas de procesamiento y al mismo tiempo eliminar fallas catastróficas causadas por el mantenimiento ad hoc. Para auditorías de fábrica especializadas, procedimientos operativos estándar de mantenimiento personalizados o repuestos OEM, el equipo de ingeniería de Nanjing Haisi Extrusion está listo para respaldar sus operaciones de fabricación globales.