Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-12 Origen:Sitio
Definido de manera simple, la relación longitud-diámetro (L/D) es la proporción entre la longitud de trabajo efectiva del tornillo y su diámetro exterior. Muchos ingenieros de plantas creen instintivamente que un tornillo más largo obliga al polímero a permanecer más tiempo, garantizando una plastificación y mezcla superiores. Si bien el paso de configuraciones cortas a barriles más largos fue impulsado por la necesidad de un mayor rendimiento y una mezcla compleja, la maximización ciega introduce graves riesgos de ingeniería.

El impulso hacia índices L/D más altos, que van de 36 a 48 y más, surge de tres ventajas operativas principales:
Amplio tiempo de homogeneización: Los gránulos de polímero sólido requieren un tiempo adecuado para absorber la conducción térmica y el calor cortante por fricción. Una relación L/D mayor garantiza que la masa fundida experimente una transición estable y gradual a través de las zonas funcionales.
Mayor capacidad de producción: con un cañón más largo, los operadores pueden aumentar las RPM del tornillo. Aunque el material se mueve más rápido a través de la máquina, la longitud extendida garantiza una fusión completa antes de la descarga, lo que eleva la producción general.
Integración compleja de aditivos: Las recetas modernas de masterbatch y modificación a menudo requieren múltiples alimentadores laterales para fibras de vidrio y cargas minerales, junto con múltiples puertos de ventilación al vacío. Un barril más largo proporciona el espacio físico necesario para realizar estos complejos pasos de procesamiento.
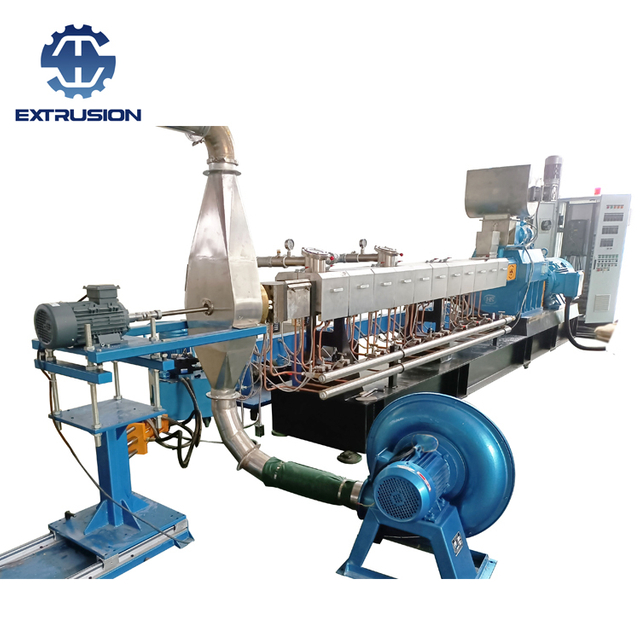
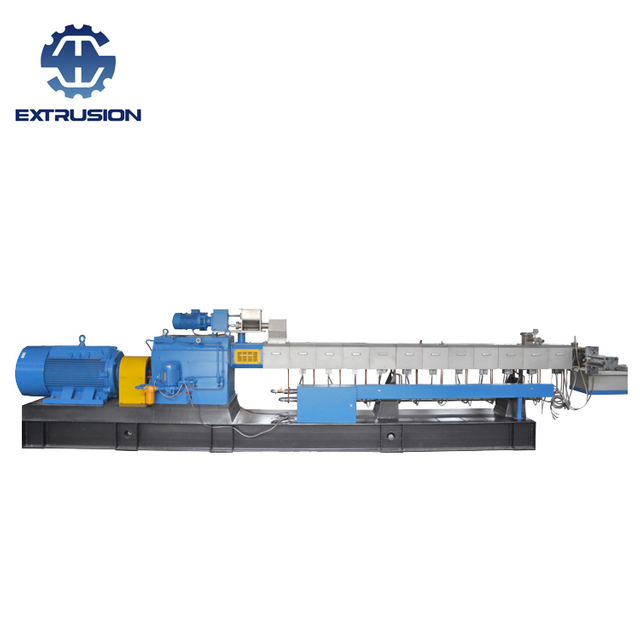
Cuando se opera una extrusora de compuestos de doble tornillo de alto par, estas capacidades ampliadas permiten a las plantas manejar formulaciones exigentes que las máquinas heredadas más cortas no pueden procesar.
Si bien los tornillos más largos ofrecen una versatilidad increíble, llevar L/D al extremo sin un objetivo de procesamiento claro provoca fallas importantes en los equipos:
Degradación térmica y decoloración: la exposición de polímeros fundidos a altas temperaturas de corte y elevadas durante períodos prolongados aumenta drásticamente el riesgo de escisión de la cadena molecular. Para materiales reciclados o sensibles al calor, el tiempo de residencia excesivo provoca coloración amarillenta, descomposición del polímero y pérdidas catastróficas en la resistencia mecánica.
Fuga de calor de corte: A medida que aumenta la longitud del tornillo, el calor de corte por fricción se acumula agresivamente. Si el sistema de enfriamiento del barril no puede extraer esta energía térmica lo suficientemente rápido, se produce un sobrecalentamiento localizado, lo que provoca que el polímero se queme y se pegue la zona muerta.
Esfuerzo mecánico y deflexión: un tornillo largo y delgado actúa mecánicamente como una varilla larga bajo una intensa compresión axial. Las relaciones L/D extremas aumentan la deflexión del eje, la vibración y el desgaste de los componentes, lo que aumenta el riesgo de rayado del cilindro de metal con metal.
Para evitar estos problemas en una extrusora de doble tornillo co-rotativo, los ingenieros deben equilibrar los requisitos de permanencia de la formulación con los límites físicos de la longitud del cilindro.
No existe una relación L/D universal que se adapte a todos los sistemas poliméricos. La experiencia de la industria señala distintos "intervalos áureos" basados en objetivos de procesamiento específicos:
L/D = 28 a 32 (Un solo tornillo estándar/Recuperación básica): Ideal para extrusión estándar o reciclaje básico de pellets donde el transporte estable y el control simple de la temperatura tienen prioridad sobre la mezcla distributiva intensiva.
L/D = 36 a 40 (El caballo de batalla de la composición): El estándar de la industria para la producción general de mezclas maestras y mezclas co-rotativas, que proporciona una dispersión equilibrada y al mismo tiempo mantiene los tiempos de residencia seguros.
L/D = 44 a 48 (alta dificultad/multicomponente): diseñado para formulaciones muy cargadas (p. ej., masterbatches cargados de minerales con más del 70 %), refuerzo de fibra de vidrio con un alto porcentaje o procesos de desvolatilización profunda que requieren una ventilación de vacío extensa.
L/D ≥ 52 (Extrusión reactiva especializada): reservado para reacciones químicas específicas, como el injerto macromolecular. Estos sistemas presentan graves desafíos de control térmico y rara vez se requieren para compuestos estándar.
Si su línea existente presenta una relación L/D fija que causa degradación térmica o una mezcla deficiente, los ingenieros experimentados confían en varios ajustes específicos:
Control dinámico del tiempo de residencia: si el tornillo es demasiado largo y el material se está quemando, aumente las RPM del tornillo o las tasas de alimentación (cambiando de una alimentación escasa a una alimentación más completa) para acelerar el rendimiento y acortar el tiempo de permanencia promedio. Por el contrario, si el tornillo es demasiado corto y la plastificación es incompleta, reduzca ligeramente las RPM o ajuste los perfiles de temperatura del cilindro para compensar la longitud con energía térmica.
Reconfiguración de elementos de tornillo: en sistemas modulares, puede reducir el corte excesivo intercambiando bloques de amasado de 90 grados de alto corte por elementos de transporte hacia adelante o bloques de ángulo más amplio (como 45 grados). Esto debilita el perfil de corte al tiempo que acelera el flujo del material, logrando una dispersión suave sin degradación.
Monitoreo estricto de la temperatura de fusión: nunca confíe únicamente en los paneles de visualización del calentador de barril. Monitoree las temperaturas reales de fusión en la ventilación de vacío y la salida del cabezal de troquel. Si las temperaturas de fusión exceden los umbrales de seguridad, ajuste inmediatamente la velocidad del tornillo y las zonas térmicas aguas arriba.
Al especificar una máquina peletizadora de plástico , la relación L/D correcta es una cuestión de precisión de ingeniería metalúrgica y térmica. La selección de la longitud óptima garantiza una homogeneización impecable, una desvolatilización eficiente y un historial térmico mínimo.

Si está evaluando perfiles de tornillos personalizados o seleccionando maquinaria para formulaciones desafiantes, el equipo técnico de Nanjing Haisi Extrusion está listo para diseñar una solución personalizada para su planta.